
نقش تکنولوژی جوشکاری لیزری در صنایع مدرن
جوشکاری لیزری یکی از روشهای اتصال حرارتی در تولید صنعتی است که در آن انرژی پرتو لیزر روی ناحیه اتصال متمرکز میشود. تمرکز انرژی در محدوده کوچک امکان ایجاد جوشهای باریک، کنترل حرارت ورودی و اجرای فرایند با سرعت مناسب را فراهم میکند. این روش در صنایعی مانند خودروسازی، هوافضا، تجهیزات پزشکی، الکترونیک، قالبسازی و ساخت قطعات دقیق کاربرد دارد.
جوشکاری لیزری را میتوان از جنبههای مختلف دستهبندی کرد. نوع منبع لیزر شامل فایبر، دیودی، Nd:YAG و CO₂ است. از نظر نحوه انتقال انرژی نیز دو حالت اصلی رسانشی و حفره کلیدی مطرح هستند. علاوه بر این، اتصال میتواند بهصورت نقطهای، درزی، دستی، ریموت، اتوماتیک، هیبریدی یا ترانسمیسیونی اجرا شود.
هر یک از این منابع و روشها از نظر عمق نفوذ، میزان حرارت ورودی، نوع متریال و شرایط تولید تفاوت دارند. در ادامه، نحوه عملکرد، کاربردها و محدودیتهای هر روش بررسی میشود. معرفی مدلهای موجود، مشخصات محصولات و اطلاعات خرید در صفحه اختصاصی دستگاههای جوش لیزری روتک ارائه شده است.
عملکرد جوش لیزری
در جوشکاری لیزری، پرتو روی محل اتصال متمرکز میشود و انرژی جذبشده باعث ذوب موضعی متریال و تشکیل حوضچه مذاب میشود. پس از حرکت پرتو و سردشدن ناحیه مذاب، اتصال شکل میگیرد.
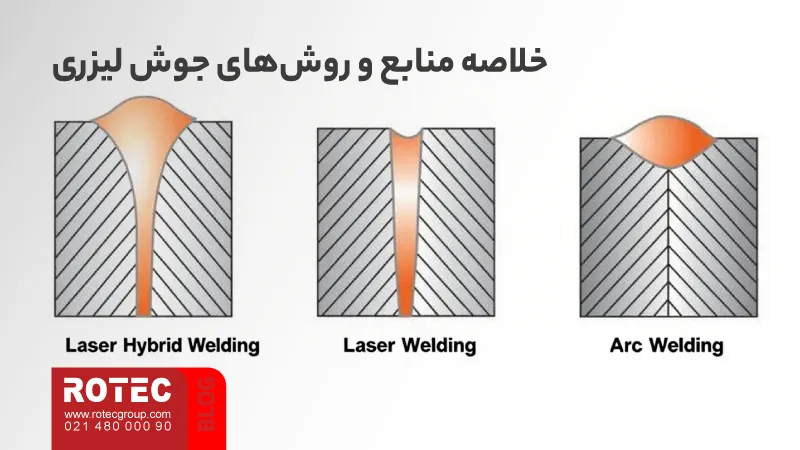
از نظر نحوه انتقال انرژی، فرایند را میتوان به دو حالت اصلی رسانشی و حفره کلیدی تقسیم کرد. در جوش رسانشی، انرژی بیشتر در سطح جذب و از طریق رسانش حرارتی در قطعه پخش میشود و عمق نفوذ محدودتر است. در حالت حفره کلیدی، چگالی توان بالاتر میتواند باعث تبخیر موضعی و تشکیل کانالی در حوضچه مذاب شود که امکان ایجاد جوش باریکتر با عمق نفوذ بیشتر را فراهم میکند.
عمق نفوذ و شکل نهایی اتصال به توان لیزر، سرعت حرکت، موقعیت فوکوس، جنس و ضخامت قطعه و شرایط درز وابسته است.
انواع روشها و منابع جوش لیزری
در این بخش، روشها و منابع مختلف مورد استفاده در جوشکاری لیزری از نظر عملکرد، کاربرد و محدودیتهای فنی بررسی میشوند. برای انتخاب مدل و مشخصات دستگاه، راهنمای خرید دستگاه جوش لیزری بهصورت جداگانه در دسترس است.
دستگاه جوش لیزری فایبر (Fiber Laser Welding)
دستگاه جوش لیزر فایبر از منبع لیزر فایبر برای ایجاد اتصال در قطعات فلزی استفاده میکند. در این فناوری، پرتو لیزر در فیبر نوری تقویتشده تولید و از طریق فیبر به هد جوش منتقل میشود. کیفیت پرتو و امکان متمرکزکردن انرژی در محدوده کوچک، شرایط لازم برای ایجاد حوضچه مذاب و اتصال قطعات فلزی را فراهم میکند.
این منبع برای جوشکاری فلزاتی مانند فولاد، استیل، آلومینیوم، مس و برنج استفاده میشود. نتیجه فرایند به توان لیزر، نوع و ضخامت فلز، وضعیت اتصال، سرعت حرکت، موقعیت فوکوس و سایر پارامترهای جوش وابسته است. در فلزات بازتابنده مانند آلومینیوم و مس، انتخاب سورس و تنظیم صحیح پارامترها اهمیت بیشتری دارد.
عملکرد در حالت پالسی و پیوسته
منابع لیزر فایبر مورد استفاده در جوشکاری میتوانند با توجه به ساختار منبع و نوع کاربرد در حالت پالسی یا پیوسته کار کنند.
در حالت پالسی، انرژی در بازههای کوتاه به محل اتصال منتقل میشود و امکان کنترل بیشتر حرارت ورودی برای قطعات ظریف و حساس فراهم میشود.
در حالت پیوسته (CW)، پرتو بهصورت مداوم به محل اتصال تابیده میشود و برای ایجاد خطوط جوش ممتد و کاربردهایی که به انتقال پیوسته انرژی نیاز دارند استفاده میشود.
تفاوت فنی، کاربردها و محدودیتهای این دو حالت در بخش «حالت تابش پالسی و پیوسته» همین مقاله بهصورت جداگانه بررسی شده است.
محدودیتها
عملکرد این روش به تنظیم دقیق توان، سرعت، فوکوس و شرایط اتصال وابسته است. در فلزات با بازتاب بالا نیز سازگاری سورس و تنظیمات فرایند باید بررسی شود.
در قطعات بسیار ضخیم، درزهای دارای فاصله زیاد یا اتصالهایی که نیاز به پرکردن شکاف دارند، ممکن است آمادهسازی اتصال، استفاده از سیم جوش یا انتخاب روش دیگری ضروری باشد.
دستگاه جوش لیزری دستی؛ کاربردها و محدودیتها
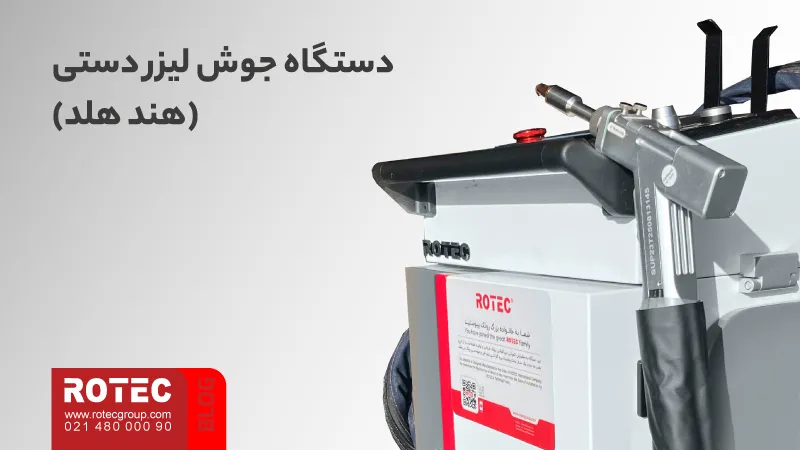
دستگاه جوش لیزری دستی (Handheld) از منبع لیزر فایبر استفاده میکند، اما هد جوش توسط اپراتور روی مسیر اتصال حرکت داده میشود. این ساختار برای کارگاهها و واحدهای تولیدی که با قطعات فلزی در ابعاد و فرمهای مختلف کار میکنند، امکان دسترسی مستقیمتر به محل جوش را فراهم میکند.
مدلهای دستگاه جوش لیزری پرتابل نیز بر پایه همین شیوه کار طراحی شدهاند و در دو ساختار هواخنک و آبخنک ارائه میشوند. تفاوت این دو ساختار بیشتر به روش خنککاری، ابعاد دستگاه و شرایط بهرهبرداری مربوط است.
در جوش لیزری دستی، پرتو از طریق هد دستی به محل اتصال هدایت میشود. اپراتور میتواند مسیر جوش را متناسب با شکل قطعه دنبال کند و پارامترهایی مانند توان، سرعت حرکت، عرض جوش و در صورت استفاده از فیدر، سرعت سیم جوش را براساس نوع اتصال تنظیم کند.
مدلهای هواخنک بدون چیلر آب کار میکنند و شرایط چرخه کاری آنها باید متناسب با ظرفیت خنککاری دستگاه در نظر گرفته شود. مدلهای آبخنک از چیلر استفاده میکنند و برای شرایط کاری متفاوتی طراحی شدهاند. انتخاب بین این دو ساختار باید براساس مدت کار، شرایط محیطی و حجم عملیات انجام شود.
مزایا
- امکان هدایت مستقیم هد روی مسیر جوش
- مناسب برای قطعاتی که دسترسی به محل اتصال با تجهیزات ثابت دشوارتر است
- قابلیت تنظیم پارامترهای جوش براساس جنس، ضخامت و نوع اتصال
- امکان استفاده از سیم جوش برای اتصالهایی که به پرکردن درز نیاز دارند
- مناسب برای اجرای جوشهای طولی، گوشهای و موضعی
- کاهش نیاز به جابهجایی مکرر قطعات بزرگ برای دسترسی به مسیر اتصال
کاربردها
این روش بیشتر در کارگاههای فلزکاری و ساخت قطعات ورقی استفاده میشود. از کاربردهای آن میتوان به جوشکاری قطعات استیل، آهن، آلومینیوم و برنج، ساخت تجهیزات فلزی، درب و پنجره، کابینت و سازههای ورقی، قطعات دکوراتیو فلزی و تعمیر یا تکمیل اتصالات اشاره کرد.
محدودیتها
کیفیت و یکنواختی اتصال در این روش به حرکت اپراتور، سرعت هد و ثابتماندن فاصله و زاویه نسبت به محل جوش وابسته است. در مسیرهایی که تکرارپذیری بسیار بالا یا موقعیتدهی ثابت برای تعداد زیادی قطعه لازم است، روشهای اتوماتیک میتوانند شرایط کنترلشدهتری فراهم کنند.
مدلهای هواخنک و آبخنک از نظر ظرفیت خنککاری و شرایط کار یکسان نیستند و مدت کار باید متناسب با ساختار خنککاری، دمای محیط و چرخه کاری دستگاه در نظر گرفته شود.
جوش نقطهای لیزری (Laser Spot Welding)
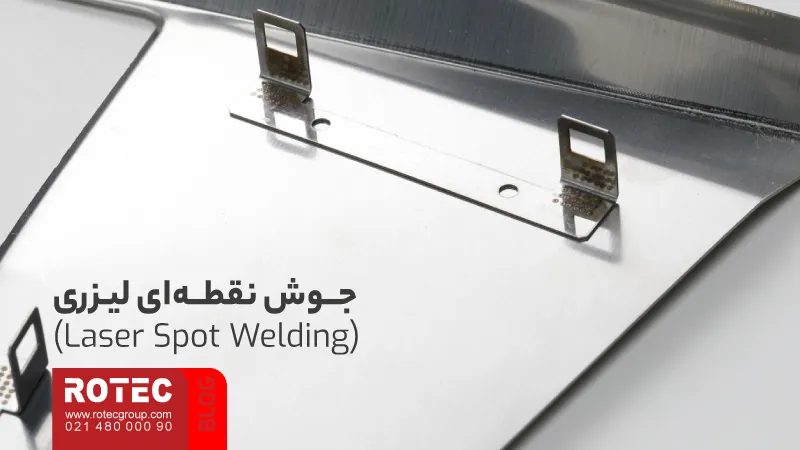
جوشکاری نقطهای لیزری زمانی به کار میرود که نیاز به ایجاد اتصال در یک ناحیه بسیار کوچک با دقت بالا وجود داشته باشد. در این روش، پرتو لیزر با تمرکز بالا روی یک نقطه از سطح قطعه تابیده میشود و انرژی حرارتی در مدت کوتاهی به ناحیه مورد نظر منتقل میگردد. نتیجه این فرایند، ایجاد یک حوضچه ذوب محدود و نقطه جوش با استحکام بالا و اعوجاج بسیار کم است.
در این روش برخلاف جوشکاری مقاومتی، نیازی به الکترود تماسی و اعمال فشار مکانیکی روی محل اتصال نیست؛ بنابراین آثار ناشی از تماس ابزار با سطح قطعه کاهش مییابد.
جوش نقطهای لیزری انتخابی مناسب برای قطعات ظریف، نازک و حساس به حرارت مانند سنسورها، سیمهای ریز، اتصالات باتری، کانکتورهای الکترونیکی و قطعات میکرومکانیکی است. کنترل دقیق پارامترهای حرارتی باعث میشود ناحیه ذوبشده متناسب با شرایط محدود باقی بماند و منطقه متاثر از حرارت (HAZ) به حداقل برسد.
این فرایند در صورت کنترل مناسب موقعیت قطعه و پارامترهای جوش میتواند تکرارپذیری مناسبی در تولید ایجاد کند و بهصورت دستی یا با تجهیزات خودکار اجرا شود.
مزایا
- دقت بسیار بالا در تعیین موقعیت نقطه جوش
- عدم تماس فیزیکی و جلوگیری از تغییر شکل سطح
- منطقه حرارتی محدود و اعوجاج بسیار کم
- مناسب برای قطعات الکترونیک و پزشکی
کاربردها
در الکترونیک، برای اتصال سیمهای نازک به پَدهای مسی، جوشکاری ترمینالها در باتری لیتیوم، مونتاژ سنسورها و اتصالات میکرونی استفاده میشود که از مهمترین کاربردهای دستگاه جوش لیزری در صنایع حساس به شمار میآید. در صنعت پزشکی، جوش نقطهای لیزری برای اتصال اجزای کوچک ابزارهای جراحی و ایمپلنتها بسیار مفید است. در تولید قطعات دقیق مانند شیرآلات کوچک، اتصالات پرسکاریشده و اجزای مکانیکی کوچک نیز این روش بهصورت گسترده استفاده میشود. جوش نقطهای لیزر امکان ایجاد اتصال بسیار دقیق با کمترین تغییر هندسی را فراهم میکند و به همین دلیل در بسیاری از کاربردهای ظریف و اتصالهای موضعی مورد استفاده قرار میگیرد.
محدودیتها
این روش برای ایجاد اتصالات موضعی طراحی شده است و جایگزین جوش ممتد در تمام کاربردها نیست. ابعاد نقطه، انرژی پالس و فاصله نقاط باید با ضخامت و جنس قطعه هماهنگ شوند؛ در غیر این صورت نفوذ ناکافی یا ورود حرارت بیش از نیاز ممکن است ایجاد شود.
جوش لیزری حفره کلیدی (Keyhole Laser Welding)
در جوش لیزری حفره کلیدی، چگالی توان پرتو بهاندازهای افزایش مییابد که علاوه بر ذوب فلز، تبخیر موضعی نیز رخ میدهد. فشار بخار حاصل، مذاب را کنار میزند و حفرهای باریک در حوضچه مذاب تشکیل میشود. با حرکت پرتو در امتداد اتصال، مذاب در پشت این حفره منجمد میشود و جوشی با نسبت عمق به عرض بالا شکل میگیرد.
این مکانیزم با جوش رسانشی تفاوت دارد. در حالت رسانشی انتقال انرژی عمدتاً از سطح و از طریق رسانش حرارتی انجام میشود، در حالی که تشکیل حفره کلیدی امکان نفوذ بیشتر در عمق قطعه را فراهم میکند. به همین دلیل این روش در اتصالهایی که به جوش باریک و نفوذ بیشتر نیاز دارند قابل استفاده است.
مزایا
- نفوذ بسیار زیاد در یک پاس
- سرعت جوشکاری بالا و مناسب برای تولید انبوه
- ایجاد جوش باریک با نسبت عمق به عرض بالا
- کاهش اعوجاج به دلیل ناحیه حرارتی محدود
کاربردها
در صنعت خودرو، از این روش برای اتصال بخشهای ضخیم شاسی، تیرهای تقویتی، ستونها و اجزای تحملکننده بار استفاده میشود. بسیاری از خودروهای مدرن از جوشکاری حفره کلیدی برای اتصال پانلهای چندلایه استفاده میکنند؛ زیرا لیزر میتواند لایهها را در یک پاس به طور کامل نفوذ دهد. در صنایع هوافضا، جوشکاری حفره کلیدی برای قطعات حساس موتور هواپیما، سیستمهای سوخت، بدنه موشک و سازههایی که دقت و استحکام حیاتی است مورد استفاده قرار میگیرد. صنایع تجهیزات سنگین نیز از این فناوری برای ساخت شفتها، چرخدندههای بزرگ، صفحات فولادی ضخیم و ماشینآلات صنعتی بهره میبرند. این روش مناسب شرایطی است که نیاز به اتصال با استحکام متناسب با کاربرد و پایدار باشد.
محدودیتها
ایجاد و حفظ حفره کلیدی به چگالی انرژی و کنترل پایدار فرایند وابسته است. تنظیم نامناسب توان یا سرعت میتواند باعث ناپایداری حوضچه مذاب، تخلخل یا تغییر در عمق نفوذ شود. این روش برای هر قطعه نازک یا حساس به حرارت انتخاب مناسبی نیست.
جوش لیزری با نفوذ عمیق (Deep Penetration Laser Welding)
جوش لیزری با نفوذ عمیق ارتباط مستقیمی با مکانیزم حفره کلیدی دارد. در این حالت، چگالی توان پرتو بهاندازهای است که علاوه بر ذوب فلز، بخشی از متریال تبخیر میشود و حفره کلیدی در حوضچه مذاب شکل میگیرد. حرکت این حفره در امتداد اتصال، امکان ایجاد جوشی باریک با نسبت عمق به عرض بالا را فراهم میکند. بنابراین جوش نفوذ عمیق را نمیتوان بهطور کامل مستقل از مکانیزم حفره کلیدی در نظر گرفت.
تفاوت اصلی در این بخش، تمرکز بر کاربردهایی است که دستیابی به عمق نفوذ بیشتر و کاهش تعداد پاسهای جوش اهمیت دارد.
مزایا
- امکان ایجاد نفوذ بیشتر در قطعات ضخیم
- ایجاد جوش باریک، مقاوم و پایدار
- مناسب برای سازههای سنگین
- کاهش نیاز به چند پاس جوشکاری
کاربردها
در صنعت خودرو برای بخشهای سازهای سنگین و قطعات ضخیم استفاده میشود. در هوافضا، شفتها، پرههای توربین و قطعات سنگین با این روش جوش میشوند. در صنایع ماشینسازی و معدن، قطعات بزرگ و زنجیرهای فولادی با این روش اتصال مییابند.
| ویژگیهای جوشکاری عمیق | |
| عمق نفوذ بالا | این روش امکان ایجاد جوشهایی با عمق نفوذ زیاد را فراهم میکند که برای اتصال قطعات ضخیم مناسب است. |
| سرعت بالا | به دلیل توان بالای لیزر و تمرکز انرژی در نقطه کوچک، سرعت جوشکاری افزایش مییابد. |
| شکل جوش باریک | امکان ایجاد نسبت عمق به عرض بالا در صورت تنظیم مناسب فرایند. |
| کاربردها | |
| صنایع خودروسازی | برای جوشکاری شاسی و قطعات ساختاری خودروها مورد استفاده قرار میگیرند. |
| صنایع هوافضا | در ساخت قطعات حساس و نیازمند استحکام بالا کاربرد دارد. |
| صنایع نفت و گاز | برای جوشکاری لولهها و مخازن تحت فشار به کار میرود. |
محدودیتها
جوش نفوذ عمیق به چگالی توان بالا و تنظیم دقیق توان، سرعت حرکت و موقعیت فوکوس نیاز دارد. تغییر نامناسب این پارامترها میتواند روی عمق نفوذ و پایداری حوضچه مذاب اثر بگذارد.
این روش برای قطعات بسیار نازک یا کاربردهایی که حداقل ورود حرارت اولویت اصلی است، الزاماً انتخاب مناسبی نیست. آمادهسازی درز و کنترل موقعیت قطعات نیز در ایجاد نفوذ یکنواخت اهمیت دارد.
نکات مهم در جوشکاری عمیق:
- تنظیم دقیق پارامترها: توان لیزر، سرعت حرکت و فوکوس پرتو باید بهدقت تنظیم شوند تا از ایجاد عیوبی مانند ترک یا حفره جلوگیری شود.
- گاز محافظ: در کاربردهایی که به گاز محافظ نیاز دارند، نوع و دبی گاز باید براساس جنس قطعه و شرایط فرایند انتخاب شود.
- کنترل حرارت: به دلیل توان بالای لیزر، کنترل حرارت ورودی به قطعه کار برای جلوگیری از تغییر شکل یا آسیب به ماده ضروری است.
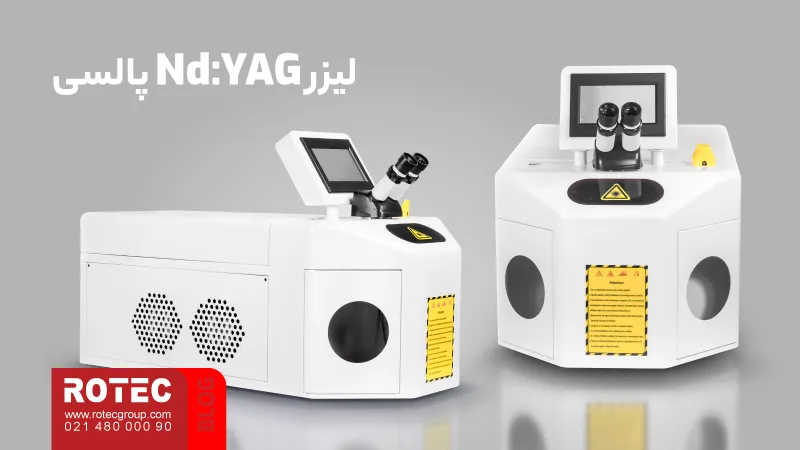
دستگاه جوش لیزری Nd:YAG
لیزر Nd:YAG یکی از لیزرهای حالت جامد است که سالها بهعنوان منبع اصلی در دستگاه جوش لیزری طلا و نقره مورد استفاده قرار گرفته است. این لیزر با طول موج ۱۰۶۴ نانومتر و قابلیت تولید پالسهای کوتاه و پرانرژی، امکان ایجاد جوشهای بسیار دقیق و تمیز را فراهم میکند. تمرکز انرژی روی نقطهای کوچک و کنترل کامل پارامترهای پالس باعث شده این ویژگی، Nd:YAG را برای اتصال و تعمیر قطعات ظریف فلزی و کاربردهایی که به کنترل انرژی پالس نیاز دارند مناسب میکند.
Nd:YAG عمدتاً در حالت پالسی به کار میرود و اپراتور میتواند توان، مدت پالس، فرکانس و قطر نقطه لیزر را تنظیم کند. این قابلیت باعث میشود حرارت تنها روی محل جوش اعمال شود و انتقال حرارت به نواحی اطراف اتصال محدودتر شود. در نتیجه، مشکلات رایج در روشهای سنتی مانند تغییر رنگ، تاببرداشتگی یا آسیب حرارتی بهطور قابلتوجهی کاهش مییابد. همین ویژگیها باعث شده استفاده از این لیزر در کارگاههای طلاسازی برای انجام کارهای ظریف و حساس بسیار رایج باشد.
مزایا
- سازگار با طلا، نقره، پلاتین و سایر فلزات گرانبهای مشابه
- امکان کنترل دقیق حرارت و جلوگیری از تغییر رنگ سطح
- مناسب برای جوشکاری قطعات بسیار کوچک و ظریف
- کاربردی در تعمیرات بدون نیاز به گرمکردن کل قطعه
- ایجاد جوشهای تمیز، یکنواخت و مقاوم
- توانایی پر کردن حفرههای ریز و بازسازی نقاط آسیبدیده
کاربردها
- ترمیم پایهها و اتصالات ظریف در قطعات طلا و نقره
- جوش حلقهها، قفلها، زنجیرها و بخشهای ریز اتصال
- اتصال مفتولهای نازک و اجزای ظریف در طراحیهای فلزی
- رفع ترکهای سطحی و پر کردن نقاط فرسوده بدون آسیب به فلز
- اصلاح اتصالات قدیمی و بازسازی قطعات ارزشمند فلزی
به دلیل دقت بالا و کنترل حرارت، لیزر Nd:YAG امکان اجرای بسیاری از تعمیرات و اتصالات دقیق را فراهم میکند؛ به دلیل امکان کنترل انرژی پالس، Nd:YAG برای بسیاری از تعمیرات و اتصالات ظریف در جواهرسازی قابل استفاده است؛ بهویژه در مواردی که محدودکردن حرارت ورودی اهمیت دارد.
محدودیتها
لیزر Nd:YAG در کاربردهای پالسی و جوشکاری قطعات ظریف امکان کنترل مناسبی روی انرژی ورودی دارد، اما توان، مدت پالس و فرکانس باید متناسب با نوع قطعه تنظیم شوند.
برای کاربردهای صنعتی با جوشهای طولانی، نفوذ زیاد یا تولید پیوسته، مشخصات منبع و ظرفیت دستگاه باید متناسب با نیاز واقعی فرایند بررسی شود.
دستگاه جوش لیزری دیودی (Diode Laser Welding)
لیزر دیودی یکی از منابع مورد استفاده برای جوشکاری رسانشی و کاربردهایی با کنترل حرارت است. این منابع در محدودههای مختلف توان و طول موج تولید میشوند و بسته به مشخصات پرتو، متریال و نوع اتصال میتوان از آنها برای فلزات یا پلیمرهای سازگار استفاده کرد.
لیزرهای دیودی بسته به توان، کیفیت پرتو، طول موج و تنظیمات فرایند میتوانند برای کاربردهای مختلف جوشکاری استفاده شوند. در حالت رسانشی، چگالی توان زیر آستانه تبخیر نگه داشته میشود و انرژی از طریق رسانش حرارتی در قطعه پخش میشود. این حالت برای جوشهای کمعمق و قطعات نازک قابل استفاده است. در منابع دیودی پرتوان، امکان اجرای جوش حفره کلیدی نیز وجود دارد.
طول موج لیزرهای دیودی به طراحی منبع وابسته است و میتواند بر میزان جذب انرژی در فلزات و پلیمرها اثر بگذارد. بنابراین انتخاب منبع دیودی باید با توجه به جنس متریال، عمق اتصال و نوع فرایند انجام شود.
ویژگیها
- گرمایش سطحی و ملایم بدون ایجاد تبخیر
- ایجاد حوضچه مذاب کنترلشده و پایدار
- عدم ورود انرژی شدید به قطعه و محافظت از ساختار متالورژی
- مناسب برای جوشهای یکنواخت، باریک و کمعمق
- قابل استفاده در جوش رسانشی، لحیمکاری سخت و برخی فرایندهای اتصال کنترلشده
مزایا
- راندمان الکتریکی مناسب در بسیاری از منابع دیودی
- مناسب برای فلزات و پلیمرهایی که نیاز به حرارت کم دارند
- امکان طراحی منابع فشرده با ساختار نگهداری متناسب با کاربرد
- امکان دستیابی به سطح جوش یکنواخت با تنظیم مناسب
- امکان کاهش اعوجاج با کنترل حرارت ورودی
کاربردها
الکترونیک: اتصال سیمهای نازک، قطعات ریز، پدهای الکترونیکی و آببندی محفظههای کوچک بدون سوختگی یا اعوجاج.
تجهیزات پزشکی: ساخت ابزارهای ظریف، اتصال قطعات کوچک فلزی یا پلاستیکی، آببندی دقیق و جوش تمیز بدون تغییر رنگ.
خودروسازی: جوشهای کمعمق، لحیمکاری سخت، پیشگرمایش و اتصال قطعات نازک در بخشهای الکترونیکی یا حسی (سنسورها).
پلاستیکها و پلیمرها: جوشکاری ترانسمیسیونی، آببندی محفظهها، اتصال قطعات ABS، PP، PC و مواد مهندسی با حرارت ملایم و کنترلشده.
محدودیتها
مشخصات پرتو و چگالی توان لیزرهای دیودی با منابع فایبر یکسان نیست. این منابع بیشتر برای کاربردهایی با حرارت کنترلشده و نفوذ محدود استفاده میشوند.
در جوشهای عمیق یا کاربردهایی که به چگالی توان بالاتر نیاز دارند، توان و ساختار منبع باید متناسب با عمق اتصال و جنس قطعه بررسی شود.
ملاحظات ایمنی در جوشکاری لیزری
الزامات ایمنی در جوشکاری لیزری به توان، طول موج، کلاس لیزر و طراحی دستگاه وابسته است. کنترل مسیر پرتو، حفاظت مناسب چشم و پوست، محدودکردن دسترسی به ناحیه کار و مدیریت دود و بخارات فرایند باید مطابق دستورالعمل سازنده دستگاه و الزامات ایمنی مربوط به تجهیزات لیزری انجام شود.
دستگاه جوش لیزر درزی (Seam Laser Welding)
جوشکاری درزی لیزری برای ایجاد اتصال پیوسته در امتداد یک مسیر استفاده میشود. پرتو لیزر در طول درز حرکت میکند و با ذوب کنترلشده لبههای اتصال، خط جوش ممتد ایجاد میشود. اجرای فرایند میتواند با تابش پیوسته یا مجموعهای از نقاط و پالسهای همپوشان انجام شود و انتخاب آن به جنس قطعه، ضخامت، سرعت حرکت و کیفیت موردنیاز اتصال وابسته است.
این نوع جوشکاری برای اتصالات طولانی بسیار کاربردی است. لیزر میتواند درزهایی به طول چندین متر را بدون توقف و با کیفیت ثابت جوش دهد. این ویژگی در صنعت خودرو اهمیت زیادی دارد، زیرا بسیاری از قطعات بدنه نیازمند جوشهای بسیار طولانی و پیوسته هستند. در صنایع الکترونیک نیز از این روش برای درزبندی محفظههای حساس و محفظههای آببندیشده استفاده میشود که نیازمند آببندی کامل و بدون نشتی هستند.
مزایا
- تولید جوش یکپارچه و یکنواخت در مسیرهای طولانی
- امکان کاهش تغییر شکل حرارتی با تنظیم مناسب پارامترها
- سرعت بالا و افزایش راندمان تولید
- کیفیت سطحی بسیار مناسب نسبت به روشهای سنتی
کاربردها
در خودرو، برای اتصال سقف، درزهای طولی دربها، ستونها و قطعات سازهای استفاده میشود. در هوافضا، جوشکاری لولههای سوخت، مخازن فشار، بدنههای آلومینیومی و اتصالات حساس با این روش انجام میشود. در الکترونیک، برای محفظههای هرمتیک تجهیزات، بستهبندی لیزرهای صنعتی و مواردی که آببندی کامل ضروری است، به کار میرود. در صنایع دیگر مانند تولید قطعات فلزی سبک، لوازم خانگی و تجهیزات دقیق نیز، این روش یک ابزار کلیدی برای ایجاد خطوط جوش پیوسته است.
محدودیتها
این روش به کنترل مناسب مسیر حرکت و همراستایی درز نیاز دارد. تغییر فاصله بین قطعات یا نوسان در موقعیت اتصال میتواند روی یکنواختی جوش در طول مسیر اثر بگذارد.
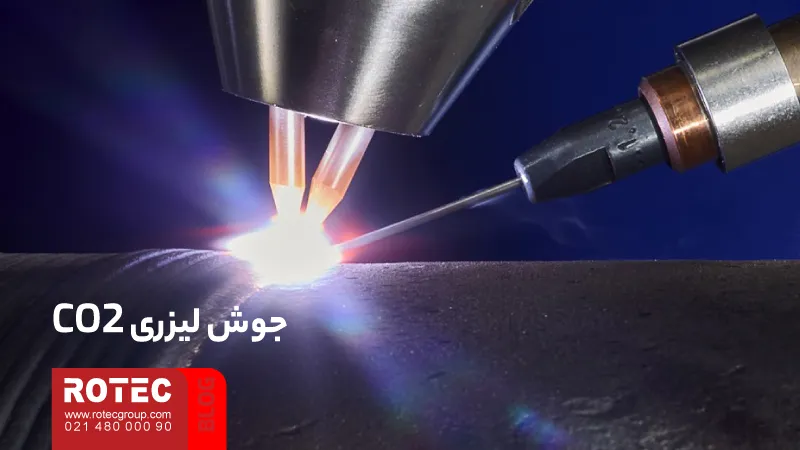
جوش لیزری CO2
لیزر CO2 یک منبع لیزر گازی با طول موج حدود ۱۰٫۶ میکرومتر است که در نسلهای مختلف تجهیزات صنعتی برای برش و جوشکاری استفاده شده است. میزان جذب این طول موج به جنس و وضعیت سطح قطعه وابسته است و شرایط فرایند باید متناسب با متریال تنظیم شود.
در جوشکاری CO2، پرتو معمولاً از طریق مجموعههای اپتیکی و آینهها به محل فرایند هدایت میشود. این منبع میتواند برای ایجاد جوشهای پیوسته و همچنین جوشهای نفوذی به کار رود، اما در فلزاتی مانند مس و آلومینیوم، ویژگیهای جذب و بازتاب پرتو باید در انتخاب پارامترها در نظر گرفته شوند.
مزایا
- کیفیت خوب جوش در فولادهای کربنی و استیل
- توان خروجی بالا و مناسب برای جوشهای طولانی
- مناسب برای کاربردهای سنگین و قطعات بزرگ
کاربردها
CO2 همچنان در صنایع خودروسازی برای ساخت بدنه، مجموعه اگزوز، اتصالات سازهای و شاسی به کار میرود. در صنایع هوافضا از آن برای جوشکاری قطعات فولادی مقاوم، بخشهایی از موتور و محفظههای بزرگ استفاده میشود. در صنایع فلزی عمومی نیز برای ساخت قابها، تجهیزات صنعتی سنگین، مخازن تحت فشار و قطعاتی که نیاز به نفوذ مناسب دارند، یک گزینه قابل اتکا است. این لیزر اغلب در کاربردهایی که ضخامت متوسط یا زیاد دارند، عملکرد قابل قبول و پایداری ارائه میدهد.
محدودیتها
ساختار انتقال پرتو و تجهیزات اپتیکی در لیزر CO₂ با فایبر متفاوت است و نگهداری و تنظیم اجزای اپتیکی در عملکرد دستگاه اهمیت دارد.
جذب طول موج CO₂ برای همه فلزات یکسان نیست و در فلزات بازتابنده باید محدودیت جذب انرژی و شرایط فرایند بررسی شود. بنابراین این منبع برای همه متریالها و کاربردهای جوش انتخاب یکسانی نیست.
جوش لیزری رسانشی (Conduction Laser Welding)
در جوش لیزری رسانشی، چگالی توان بهگونهای تنظیم میشود که دمای سطح از آستانه تبخیر عبور نکند و حفره کلیدی تشکیل نشود. انرژی جذبشده در سطح از طریق رسانش حرارتی به داخل قطعه منتقل میشود و معمولاً جوشی با عرض بیشتر نسبت به عمق ایجاد میکند.
این حالت بیشتر برای قطعات نازک و کاربردهایی مناسب است که کنترل عمق نفوذ و ظاهر سطح اهمیت دارد. عمق جوش به توان، سرعت حرکت، اندازه نقطه فوکوس، هدایت حرارتی متریال و هندسه اتصال وابسته است.
جوش رسانشی با انواع لیزرها
لیزر فایبر
- لیزر فایبر به دلیل راندمان بالا و کیفیت پرتو عالی، یکی از منابع قابل استفاده برای جوش رسانشی است.
وقتی توان لیزر کاهش یابد و قطر فوکوس کمی بزرگتر انتخاب شود، لیزر فایبر میتواند: - یک لایه سطحی بسیار کنترلشده را ذوب کند
- بدون ایجاد تبخیر یا نفوذ عمیق
- جوشی کمعمق با سطح یکنواخت ایجاد کند
- کاربردها
- ورقهای نازک استیل و آلومینیوم
- قطعات الکترونیکی کوچک
- بخشهایی که ظاهر جوش اهمیت زیادی دارد
- محدودیتها
- نفوذ در این روش نسبت به روشهای حفره کلیدی و نفوذ عمیق کمتر است. بنابراین برای اتصالهایی که به نفوذ زیاد در قطعات ضخیم نیاز دارند، معمولاً باید روش دیگری بررسی شود.
لیزر Nd:YAG پالسی
Nd:YAG به دلیل امکان تولید پالسهای دقیق و کنترلپذیر، میتواند در حالت پالسی برای جوش رسانشی استفاده شود.
با تنظیم:
- انرژی پالس
- عرض پالس
- فرکانس
میتوان حرارت را در صورت نیاز مدیریت کرد تا فقط سطح قطعه ذوب شود.
- مزایا
- پالسهای آن حوضچه مذاب را محدود نگه میدارند
- کنترل تغییر رنگ و اعوجاج بسیار آسان است
- برای طلا، نقره، تیتانیوم و فلزات ظریف در این کاربردها قابل استفاده است.
- کاربردها
- جواهرسازی و تعمیر طلا و نقره
- ابزارهای پزشکی ظریف
- اتصالات کوچک الکترونیکی
لیزر CO2
لیزر CO₂ نیز با تنظیم توان، فوکوس و سرعت حرکت میتواند در بعضی کاربردها در حالت رسانشی استفاده شود. نتیجه فرایند به جنس و وضعیت سطح متریال و شرایط جذب پرتو وابسته است.
- ویژگیها
- ایجاد جوش سطحی یکنواخت
- کنترل پهنای خط جوش با تنظیم پارامترها
- مناسب برای بعضی ورقهای نازک و کاربردهای نیازمند کنترل حرارت
- کاربردها
- ورقهای نازک فولادی
- بدنه لوازم خانگی
- قطعات تزیینی یا منعطف
لیزر دیودی
لیزر دیودی یکی از گزینههای قابل بررسی برای رسانشی در توانهای پایین است. چون ماهیت پرتو و توان خروجی آن برای ایجاد یک گرمایش ملایم و کنترلشده بسیار مناسب است.
- ویژگیها
- بدون ایجاد حفره یا تبخیر
- توزیع یکنواخت حرارت
- مناسب برای پلیمرها، فولادهای نازک و قطعات الکترونیکی
- کاربردها
- حسگرها و سوکتهای کوچک
- تجهیزات پزشکی و آزمایشگاهی
- کاربردهایی که نیازمند حرارت بسیار ملایم هستند
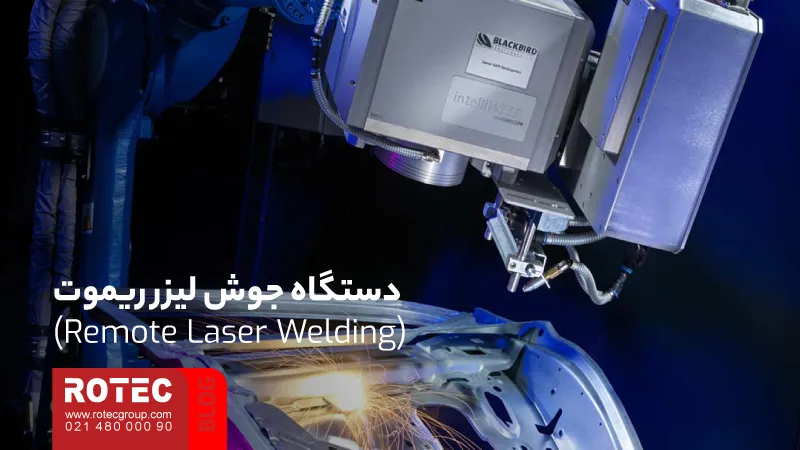
دستگاه جوش لیزر ریموت (Remote Laser Welding)
جوشکاری ریموت یک تکنیک پیشرفته است که در آن پرتو لیزر بدون تماس نزدیک با سطح قطعه و از فاصلهای دور هدایت میشود. این هدایت توسط سیستمهای اپتیکی پرسرعت مانند آینههای گالوانومتر انجام میشود. در این ساختار، لیزر توسط فیبر نوری به هد منتقل میشود و سپس آینهها پرتو را با سرعت بالا به نقطه مورد نظر هدایت میکنند. این قابلیت باعث افزایش چشمگیر سرعت جوشکاری میشود؛ زیرا سر لیزر نیاز به حرکت مکانیکی ندارد و تنها با چرخش آینهها میتوان نقاط مختلف جوش را در کسری از ثانیه هدف قرار داد.
این روش یک راهکار مناسب برای اتصالات با تعداد زیاد و فاصلههای متفاوت است. امکان اسکن پرتو در سطح وسیع باعث شده که تولیدکنندگان بزرگ از این روش برای خطوط تولید با سرعت بسیار بالا استفاده کنند. علاوه بر این، چون هد لیزر فاصلهای از قطعه دارد، احتمال برخورد با قطعه، سایش ابزار و آلودگی به حداقل میرسد.
مزایا
- سرعت بسیار بالا به دلیل هدایت سریع پرتو بدون نیاز به جابهجایی هد بین هر نقطه جوش
- کاهش نیاز به فیکسچر پیچیده و کاهش زمان تنظیم قطعه
- امکان دسترسی به نواحی دشوار بدون تغییر موقعیت قطعه
- مناسب برای تولید انبوه و جوشکاری نقاط متعدد
کاربردها
در صنعت خودرو، این روش برای اتصال پانلها، تقویتکنندهها، درزهای درونی و بخشهایی که دسترسی به آنها دشوار است استفاده میشود.در خطوط پرتعداد، هدایت سریع پرتو بین نقاط مختلف میتواند زمان جابهجایی بین محلهای جوش را کاهش دهد. در هوافضا نیز این روش برای ساخت سازههای بزرگ مانند قابهای آلومینیومی، بخشهایی از بدنه و اتصالات داخلی که نیاز به دسترسی غیرمستقیم دارند مناسب است. در تولید لوازم خانگی، تجهیزات صنعتی، کابینتهای فلزی و محفظههای الکترونیکی نیز امکان جوشکاری سریع بدون تماس مستقیم مزیت مهمی محسوب میشود. این فناوری راهکاری مناسب برای کاهش زمان تولید و افزایش بهرهوری خطوط اتوماتیک است.
جوش لیزر رباتیک و اتوماتیک: افزایش سرعت و دقت در تولید انبوه
در جوشکاری لیزری اتوماتیک، حرکت پرتو یا قطعه توسط تجهیزات حرکتی برنامهریزیشده کنترل میشود. بسته به طراحی خط تولید، میتوان از بازوی صنعتی، محورهای حرکتی، اسکنر و تجهیزات بینایی ماشین برای اجرای مسیر جوش استفاده کرد. این ساختار در تولید قطعات تکراری امکان کنترل موقعیت، سرعت حرکت و پارامترهای جوش را فراهم میکند.
این روش در تولید قطعات خودرو، باتری، تجهیزات صنعتی و سایر محصولاتی که مسیر جوش مشخص و تکرارشونده دارند کاربرد دارد. میزان تکرارپذیری و دقت نهایی به طراحی فیکسچر، کالیبراسیون تجهیزات، کنترل مسیر و پایش فرایند وابسته است.
محدودیتها
اجرای جوش لیزری اتوماتیک به تجهیزات حرکتی، کنترل مسیر و موقعیتدهی دقیق قطعه نیاز دارد. مسیر جوش، محل قرارگیری قطعه و پارامترهای فرایند باید پیش از تولید تعریف و کنترل شوند.
در تولیدهایی که شکل قطعات دائماً تغییر میکند یا تیراژ پایین است، زمان موردنیاز برای برنامهریزی، تنظیم مسیر و فیکسکردن قطعه نیز باید در انتخاب این روش در نظر گرفته شود.
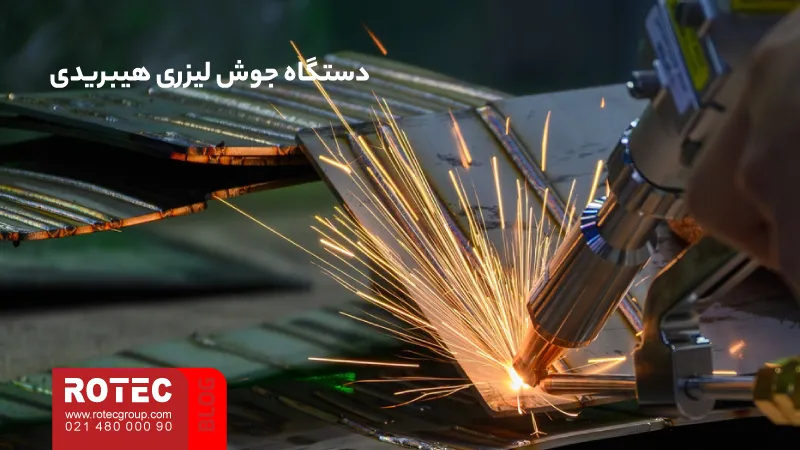
دستگاه جوش لیزری هیبریدی (Laser-Hybrid Welding)
جوش لیزری هیبریدی ترکیبی از انرژی لیزر و یک فرایند جوشکاری قوسی است. این روش ترکیبی از انرژی لیزر و جوشکاری قوسی است. معمولاً لیزر با فرایندهایی مانند GMAW یا PAW ترکیب میشود تا مزایای هر دو فناوری به طور همزمان در اختیار اپراتور قرار گیرد. لیزر انرژی متمرکز و سرعت بالا ایجاد میکند و قوس الکتریکی موجب تأمین فیلر، افزایش پایداری حوضچه مذاب و بهبود کیفیت جوش میشود. این ترکیب باعث افزایش عمق نفوذ و بهبود شکل حوضچه میشود. در نتیجه جوشی ایجاد میشود که هم استحکام بالا دارد و هم از نظر هندسی یکپارچه و پایدار است.
ترکیب دو منبع انرژی میتواند در بعضی کاربردها سرعت حرکت و قابلیت پرکردن درز را نسبت به استفاده مستقل از یکی از فرایندها بهبود دهد، اما نتیجه به طراحی اتصال و تنظیم پارامترهای هر دو فرایند وابسته است.
مزایا
- عمق نفوذ بسیار زیاد در یک پاس
- امکان پرکردن شکاف و کنترل حوضچه مذاب
- کاهش اعوجاج نسبت به جوشکاری قوسی سنتی
- مناسب برای ورقهای ضخیم و سازههای سنگین
کاربردها
در کشتیسازی، این روش برای اتصال ورقهای فولادی بزرگ استفاده میشود. سرعت بالا و عمق نفوذ زیاد امکان ساخت بدنههای بزرگ را بسیار بهینه میکند. در صنایع خودروسازی، برای قطعات سازهای ضخیم و بخشهای تحملکننده بار استفاده میشود. در صنایع نفت و گاز، جوشکاری خطوط لوله و مخازن تحت فشار با روش هیبریدی انجام میشود تا استحکام و آببندی مناسب حاصل شود. در تولید تجهیزات صنعتی و سازههای سنگین نیز این روش قابل استفاده برای اتصال قطعات بزرگ است.
محدودیتها
ترکیب لیزر و فرایند قوسی، تنظیمات بیشتری نسبت به استفاده مستقل از هر روش ایجاد میکند. هماهنگی توان لیزر، قوس، فیلر، سرعت حرکت و فاصله دو منبع انرژی باید کنترل شود. بنابراین تجهیزات و تنظیم فرایند پیچیدهتر هستند.
دستگاه جوش لیزری ترانسمیسیونی (Transmission Laser Welding)
در جوش لیزری ترانسمیسیونی، دو قطعه پلیمری در ناحیه اتصال روی یکدیگر قرار میگیرند. قطعه بالایی باید برای طول موج لیزر مورد استفاده امکان عبور مناسب پرتو را داشته باشد و قطعه زیرین باید بخش کافی از انرژی پرتو را جذب کند. انرژی جذبشده در سطح تماس باعث گرمشدن و نرمشدن موضعی پلیمر میشود و حرارت از طریق تماس دو سطح به قطعه مقابل منتقل میشود.
انتخاب طول موج، خواص نوری پلیمرها و تماس مناسب دو سطح در نتیجه فرایند اهمیت دارد. معمولاً قطعات با فیکسچر در تماس کنترلشده نگه داشته میشوند تا انتقال حرارت در فصل مشترک انجام شود. بنابراین سازگاری این روش باید برای ترکیب واقعی دو متریال بررسی شود.
مزایا
- امکان جوش اتصالات پلیمری بدون چسب
- کنترل دقیق حرارتی با حداقل آسیب به اطراف
- ایجاد جوش تمیز و یکنواخت
- مناسب برای قطعات پلیمری حساس
کاربردها
در صنعت خودرو، این روش برای مونتاژ چراغهای خودرو، اتصالات پلیمری و محفظههای شفاف استفاده میشود. در الکترونیک، برای اتصال قابهای پلاستیکی، محفظه سنسورها و بدنه تجهیزات مصرفی کاربرد دارد. در صنایع پزشکی، اتصالات پلیمری دستگاههای مصرفی، لولهها و محفظههای شفاف با این روش ساخته میشود. در بستهبندی صنعتی نیز این روش برای آببندی دقیق قطعات کاربرد دارد.
محدودیتها
این روش به خواص نوری دو قطعه وابسته است. قطعه بالایی باید امکان عبور طول موج مورد استفاده را داشته باشد و قطعه زیرین باید انرژی را جذب کند. بنابراین هر ترکیب پلیمری را نمیتوان بدون بررسی جذب و عبور پرتو با این روش جوش داد.
مشاهده دستگاههای جوش لیزری موجود
روشهایی که در این مقاله بررسی شدند، از نظر منبع لیزر، نحوه انتقال انرژی، عمق نفوذ و نوع کاربرد تفاوت دارند. اگر هدف مشاهده دستگاههای موجود روتک و ورود به صفحات اختصاصی فایبر صنعتی، پرتابل یا جوش طلا است، محصولات در صفحه دستهبندی دستگاههای جوش لیزری بهصورت جداگانه قرار گرفتهاند.
در این صفحه میتوان ابتدا نوع دستگاه را انتخاب کرد و سپس مشخصات و مدلهای مربوط به هر گروه را در صفحه اختصاصی آن بررسی کرد.
خلاصه منابع و روشهای جوش لیزری
| نوع جوش لیزری | مواد قابل جوش / شرایط کاربرد | ضخامت یا نوع اتصال | ویژگی شاخص | کاربردهای اصلی | محدودیت اصلی |
|---|---|---|---|---|---|
| جوش لیزری فایبر (Fiber) | فولاد، استیل، آلومینیوم، مس، برنج و فلزات سازگار | نازک تا ضخیم، متناسب با توان و تنظیمات | تمرکز بالای پرتو و امکان کنترل توان و فوکوس | قطعات صنعتی، تجهیزات فلزی، خودرو و تولیدات فلزی | نتیجه فرایند به توان، سرعت، فوکوس، جنس و وضعیت اتصال وابسته است؛ در فلزات بازتابنده انتخاب سورس و تنظیمات اهمیت بیشتری دارد. |
| جوش لیزری دستی (Handheld Fiber) | آهن، استیل، آلومینیوم، برنج و سایر فلزات سازگار | اتصالهای طولی، گوشهای و موضعی | هدایت مستقیم هد توسط اپراتور | فلزکاری، تجهیزات استیل، سازههای ورقی، کابینت و قطعات فلزی | کیفیت و یکنواختی اتصال به حرکت هد، زاویه، سرعت اپراتور و وضعیت درز وابسته است؛ شرایط کاری مدلهای هواخنک و آبخنک نیز یکسان نیست. |
| جوش نقطهای لیزری (Spot) | فلزات نازک، قطعات ظریف، مس و نیکل | اتصالهای موضعی و نقاط کوچک | تمرکز انرژی در محدوده کوچک | باتری، سنسور، قطعات الکترونیکی و تجهیزات پزشکی | برای ایجاد اتصال ممتد مناسب نیست و انرژی هر نقطه و فاصله بین نقاط باید متناسب با قطعه تنظیم شود. |
| جوش حفره کلیدی (Keyhole) | فلزات نیازمند نفوذ بیشتر | اتصالهایی با نیاز به نفوذ عمیق | تشکیل حفره کلیدی و ایجاد نسبت عمق به عرض بالا | قطعات سازهای، خودرو، هوافضا و تجهیزات صنعتی | پایداری حفره کلیدی به چگالی انرژی و تنظیم دقیق فرایند وابسته است و تنظیم نامناسب میتواند موجب تغییر عمق نفوذ یا ایجاد عیوب شود. |
| جوش لیزری با نفوذ عمیق (Deep Penetration) | فلزات و قطعات نیازمند نفوذ بیشتر | قطعات متوسط تا ضخیم | ایجاد جوش باریک با نسبت عمق به عرض بالا | اتصالات صنعتی، قطعات سازهای و کاربردهای نیازمند کاهش تعداد پاس | به تشکیل پایدار حفره کلیدی و تنظیم دقیق توان، فوکوس و سرعت حرکت وابسته است و برای قطعات بسیار نازک انتخاب مناسبی نیست. |
| جوش لیزری Nd:YAG | طلا، نقره، پلاتین و قطعات فلزی ظریف | قطعات کوچک و اتصالهای دقیق | امکان کنترل انرژی، مدت و فرکانس پالس | طلاسازی، تعمیر قطعات ظریف، تجهیزات دقیق و پزشکی | برای کاربردهای پیوسته، جوشهای طولانی یا نفوذ زیاد باید توان و ظرفیت منبع متناسب با فرایند بررسی شود. |
| جوش لیزری دیودی (Diode) | فلزات و پلیمرهای سازگار | بیشتر برای جوشهای کمعمق و کنترلشده | انتقال حرارت یکنواخت و کنترلشده | الکترونیک، تجهیزات پزشکی، قطعات خودرو و بعضی پلیمرها | در کاربردهایی که به چگالی توان یا نفوذ بیشتر نیاز دارند، مشخصات منبع باید بهصورت جداگانه بررسی شود. |
| جوش لیزری درزی (Seam) | فلزات و قطعات دارای مسیر اتصال خطی | اتصالهای ممتد و طولی | ایجاد خط جوش پیوسته | محفظهها، ورقها، قطعات خودرو، لولهها و تجهیزات فلزی | به همراستایی مناسب قطعات و کنترل فاصله درز نیاز دارد؛ تغییر موقعیت اتصال میتواند روی یکنواختی جوش اثر بگذارد. |
| جوش لیزری CO₂ | فولاد، استیل و برخی فلزات سازگار | متناسب با توان، جذب سطح و شرایط فرایند | منبع لیزر گازی با طول موج حدود ۱۰٫۶ میکرومتر | برخی کاربردهای صنعتی، قطعات فلزی و اتصالهای طولی | جذب طول موج CO₂ برای همه فلزات یکسان نیست و ساختار انتقال پرتو و تجهیزات اپتیکی آن نسبت به فایبر پیچیدهتر است. |
| جوش لیزری رسانشی (Conduction) | فلزات نازک، طلا، نقره و قطعات حساس | اتصالهای کمعمق و سطحی | ذوب سطح بدون تشکیل حفره کلیدی | جواهرسازی، الکترونیک، تجهیزات پزشکی و قطعات ظریف | عمق نفوذ محدودتر است و برای اتصالهایی که به نفوذ زیاد در قطعات ضخیم نیاز دارند مناسب نیست. |
| جوش لیزری ریموت (Remote) | فلزات صنعتی | نقاط متعدد یا مسیرهایی با فاصله از یکدیگر | هدایت سریع پرتو توسط مجموعه اپتیکی | خطوط تولید، خودرو، تجهیزات صنعتی و قطعات پرتعداد | به تجهیزات هدایت پرتو، کنترل دقیق موقعیت قطعه و هماهنگی با فرایند تولید نیاز دارد و برای همه کارگاهها ضروری نیست. |
| جوش لیزری اتوماتیک | فلزات مختلف متناسب با منبع لیزر | مسیرهای ثابت و تکرارشونده | اجرای کنترلشده مسیر جوش با تجهیزات حرکتی | خطوط تولید و قطعات دارای مسیر جوش مشخص | به برنامهریزی مسیر، کالیبراسیون، فیکسکردن و موقعیتدهی دقیق قطعه نیاز دارد و تغییر مداوم شکل قطعه میتواند زمان تنظیم را افزایش دهد. |
| جوش لیزری هیبریدی (Laser-Hybrid) | فولادها و قطعات فلزی ضخیم | اتصالهایی با نیاز به نفوذ و پرکردن درز | ترکیب لیزر با فرایند جوش قوسی | کشتیسازی، سازههای سنگین، خودرو و تجهیزات صنعتی | هماهنگی توان لیزر، قوس، فیلر، سرعت حرکت و فاصله دو منبع انرژی به تنظیمات بیشتری نیاز دارد. |
| جوش لیزری ترانسمیسیونی (Transmission) | پلیمرهای دارای شرایط مناسب عبور و جذب پرتو | اتصال دو قطعه پلیمری در سطح تماس | عبور پرتو از قطعه بالایی و جذب در قطعه زیرین | تجهیزات پزشکی، قطعات خودرو، الکترونیک و محفظههای پلیمری | خواص نوری دو قطعه و تماس مناسب سطوح اهمیت دارد؛ هر ترکیب پلیمری برای این روش مناسب نیست. |
مقایسه روشهای جوش لیزری از نظر نفوذ، حرارت و کاربرد
انواع جوشکاری لیزری هرکدام ویژگیهای فنی و عملکردی متفاوتی دارند و انتخاب روش مناسب باید بر اساس جنس متریال، ضخامت قطعه، نوع اتصال و هدف صنعتی انجام شود. بسیاری از صنایع از چند روش مختلف به طور همزمان استفاده میکنند، زیرا هر کاربرد به رویکرد خاص خود نیاز دارد.
روشهای مبتنی بر حفره کلیدی و نفوذ عمیق برای اتصالهایی با نیاز به نسبت عمق به عرض بیشتر کاربرد دارند. در مقابل، جوش رسانشی بیشتر برای اتصالهای کمعمق و قطعات نازک استفاده میشود. حالت پالسی نیز میتواند در برخی کاربردها برای کنترل مقدار انرژی ورودی به هر سیکل جوش مورد استفاده قرار گیرد.
روشهایی مانند درزی یا پیوسته برای اتصالهای طولانی به کار میروند.
روشهای هیبریدی برای قطعات ضخیم و کاربردهایی که استحکام بالای اتصال اهمیت دارد مناسب هستند، در حالیکه جوش لیزری ریموت برای سرعت بالا و خطوط تولید انبوه گزینهای مناسب محسوب میشود.
در کاربردهای پلیمری نیز یکی از روشهای رایج قابل اتکا، جوش لیزری ترانسمیسیونی است؛ بنابراین شناخت دقیق هر روش این امکان را فراهم میکند که فرایند تولید بهینه شود و کیفیت و هزینه در تعادل قرار گیرد.
برای درک بهتر تفاوت میان این روشها، لازم است ابتدا با ساختار، اجزای اصلی و نحوه عملکرد دستگاهها آشنا شویم؛ موضوعی که بهصورت جامع در مقاله “دستگاه جوش لیزری چیست” بررسی شده است.
مقایسه از نظر عمق نفوذ
عمق نفوذ به چگالی توان، نوع منبع، فوکوس، سرعت حرکت، جنس قطعه و مکانیزم جوش وابسته است. فرایندهای حفره کلیدی و نفوذ عمیق برای ایجاد جوشهایی با نسبت عمق به عرض بالا استفاده میشوند. روش هیبریدی نیز در بعضی اتصالهای ضخیم، ترکیب نفوذ لیزر با قابلیت پرکردن درز توسط فرایند قوسی را فراهم میکند.
در جوش رسانشی، عمق نفوذ محدودتر است و معمولاً عرض جوش از عمق آن بیشتر است. در منابع فایبر، Nd:YAG، دیودی یا CO₂ نیز عمق نهایی صرفاً با نام منبع تعیین نمیشود و به توان، کیفیت پرتو و تنظیمات فرایند وابسته است.
مقایسه از نظر دقت و کنترل حرارتی
در کاربردهایی که محدودکردن حرارت ورودی اهمیت دارد، جوش رسانشی، اتصالهای نقطهای و استفاده از پارامترهای پالسی قابل بررسی هستند. اندازه حوضچه مذاب و ناحیه متأثر از حرارت به انرژی ورودی، مدت تابش، سرعت حرکت و خواص حرارتی متریال وابسته است.
در فرایندهای حفره کلیدی و نفوذ عمیق، چگالی توان بالاتر است و تمرکز اصلی بر دستیابی به نفوذ بیشتر قرار دارد. در روش هیبریدی نیز رفتار حرارتی حاصل از ترکیب لیزر و قوس باید براساس اتصال موردنظر کنترل شود.
مقایسه از نظر سرعت
سرعت فرایند به نوع اتصال، توان منبع، مسیر حرکت و تجهیزات هدایت پرتو وابسته است. جوش ریموت به دلیل جابهجایی سریع نقطه تابش میان محلهای مختلف میتواند در تولید پرتعداد زمانهای غیرمولد را کاهش دهد. حالت پیوسته نیز در بسیاری از اتصالهای خطی امکان حرکت مداوم روی مسیر جوش را فراهم میکند.
در کاربردهای پالسی، سرعت سیکل به انرژی، مدت و فرکانس پالس وابسته است. بنابراین نمیتوان فقط براساس پالسی یا پیوسته بودن، سرعت همه فرایندها را بهصورت ثابت مقایسه کرد.
مقایسه از نظر نوع مواد
سازگاری یک منبع لیزر با متریال به طول موج، میزان جذب، وضعیت سطح، توان و طراحی اتصال وابسته است. در فلزات بازتابنده مانند آلومینیوم و مس، جذب انرژی و بازتاب برگشتی باید در انتخاب منبع و پارامترهای فرایند بررسی شود. منابع فایبر، Nd:YAG و دیودی بسته به طول موج و مشخصات فنی میتوانند در این کاربردها استفاده شوند.
در کاربردهای ظریف طلا و نقره معمولاً از منابع و تنظیماتی استفاده میشود که امکان کنترل دقیق انرژی ورودی و ناحیه جوش را فراهم کنند.
| معیار مقایسه | روشها یا حالتهای قابل بررسی | توضیح کاربردی |
|---|---|---|
| عمق نفوذ | حفرهکلیدی (Keyhole) • نفوذ عمیق • هیبریدی | بیشترین عمق نفوذ؛ مناسب قطعات ضخیم، سازههای فلزی و اتصالهایی که نفوذ کامل در یک پاس اهمیت دارد |
| فایبر (با توان مناسب) | امکان ایجاد نفوذ بالا با تنظیم توان و پارامترهای فرایندی؛ پرکاربرد در صنعت | |
| رسانشی | نفوذ کم؛ مناسب قطعات نازک و اتصالهای سطحی با کنترل حرارت بالا | |
| دقت و کنترل حرارتی | استفاده از حالت پالسی در کاربردهای مناسب • رسانشی • نقطهای | حوضچه مذاب کوچک و HAZ محدود؛ استاندارد صنایع پزشکی، الکترونیک و ابزار دقیق |
| حفرهکلیدی • نفوذ عمیق • هیبریدی | حرارت ورودی بالاتر؛ انتخاب اول در کاربردهایی که استحکام اتصال و اطمینان سازهای اولویت دارد | |
| سرعت تولید | ریموت • پیوسته (CW) | بسرعت بالا در تولید؛ مناسب خطوط تولید انبوه و بدنهسازی خودرو |
| درزی (Seam) | سرعت بالا در مسیرهای طولانی و اتصالهای ممتد | |
| پالسی | سرعت کمتر؛ تمرکز بر دقت، کنترل حرارت و کاهش آسیب حرارتی | |
| نوع مواد | فایبر • Nd:YAG | مناسب فلزات بازتابنده مانند آلومینیوم و مس |
| CO2 | مناسب فولادهای کربنی و استنلس استیل | |
| ترانسمیسیونی | یکی از روشهای رایج صنعتی برای اتصال پلیمرهای سازگار | |
| رسانشی | مناسب فلزات گرانبها (طلا و نقره) و کاربردهای ظریف | |
| حفرهکلیدی • هیبریدی | مناسب قطعات چندلایه و ضخامتهای بالا | |
| کاربرد صنعتی شاخص | ریموت • CW | تولید انبوه، سرعت بالا و خطوط خودروسازی |
| پالسی • رسانشی | قطعات نازک، حساس، صنایع پزشکی و الکترونیک | |
| هیبریدی | قطعات ضخیم با نیاز به استحکام اتصال بالا | |
| ترانسمیسیونی | اتصال قطعات پلیمری و محفظههای پلاستیکی |
مقایسه بالا مربوط به تفاوت روشها و فناوریهای جوش لیزری است. انتخاب دستگاه تجاری علاوه بر روش جوش، به توان، نوع خنککاری، شرایط کار، جنس و ضخامت قطعه نیز وابسته است.
معیارهای فنی انتخاب روش جوش لیزری
انتخاب روش جوش لیزری باید براساس ویژگیهای اتصال و شرایط فرایند انجام شود. جنس و ضخامت متریال، شکل اتصال، عمق نفوذ موردنیاز، حساسیت قطعه به حرارت، سرعت تولید و میزان تکرارپذیری مورد انتظار از مهمترین معیارهای فنی هستند. انتخاب مدل دستگاه، توان، تجهیزات جانبی و شرایط خرید موضوع جداگانهای است که در راهنمای خرید دستگاه جوش لیزری بررسی میشود.
نوع منبع لیزر
نوع منبع لیزر یکی از عوامل مؤثر بر طول موج، کیفیت پرتو، توان قابل دستیابی و نحوه انتقال پرتو به محل جوش است. منابع فایبر به دلیل امکان انتقال پرتو از طریق فیبر و دسترسی به توانهای مختلف در بسیاری از کاربردهای فلزی استفاده میشوند.
منابع Nd:YAG، بهویژه در کاربردهای پالسی، برای اتصالهای ظریف و فرایندهایی که کنترل انرژی پالس اهمیت دارد قابل استفاده هستند. منابع دیودی نیز بسته به توان، طول موج و کیفیت پرتو میتوانند در جوش رسانشی، جوش برخی فلزات و اتصال پلیمرهای سازگار استفاده شوند.
لیزر CO₂ منبعی گازی با طول موج حدود ۱۰٫۶ میکرومتر است و انتقال پرتو آن معمولاً با مجموعههای اپتیکی انجام میشود. انتخاب میان این منابع باید براساس متریال، نوع اتصال، توان موردنیاز و شرایط فرایند انجام شود.
حالت تابش پالسی و پیوسته
حالت پالسی و پیوسته نحوه خروج انرژی از منبع لیزر را توصیف میکنند و مستقل از دستهبندی فرایند به رسانشی یا حفره کلیدی هستند.
در جوش لیزری پالسی، انرژی در پالسهای کوتاه و کنترلشده به قطعه منتقل میشود. مقدار انرژی هر پالس، مدت پالس و فرکانس از پارامترهایی هستند که براساس جنس، ضخامت و حساسیت حرارتی قطعه تنظیم میشوند.
این حالت برای قطعات ظریف، نازک و کاربردهایی مناسب است که کنترل حرارت ورودی اهمیت بیشتری دارد. کاهش مدت اعمال انرژی میتواند از گسترش بیش از نیاز ناحیه متأثر از حرارت جلوگیری کند.
در حالت پیوسته (CW)، پرتو بدون وقفه به محل اتصال تابیده میشود و حوضچه مذاب در طول مسیر جوش حفظ میشود. این حالت برای ایجاد خطوط جوش ممتد، اتصالات طولانی و کاربردهایی که به نفوذ بیشتر یا سرعت تولید بالاتر نیاز دارند استفاده میشود.
انتخاب بین پالسی و پیوسته فقط براساس ضخامت انجام نمیشود. جنس متریال، نوع اتصال، عمق نفوذ موردنیاز، سرعت فرایند و میزان حرارت قابل قبول نیز باید بررسی شوند.
| معیار | حالت پالسی | حالت پیوسته |
|---|---|---|
| انتقال انرژی | پالسهای کوتاه و کنترلشده | تابش مداوم |
| کنترل حرارت | بیشتر | وابسته به توان و سرعت حرکت |
| کاربرد متداول | قطعات ظریف و حساس به حرارت | خطوط جوش ممتد و اتصالات صنعتی |
| عمق نفوذ | وابسته به انرژی و تنظیمات پالس | امکان نفوذ بیشتر با تنظیم مناسب |
| پارامترهای اصلی | انرژی پالس، مدت پالس و فرکانس | توان خروجی و سرعت حرکت |
محدودیت حالت پالسی و پیوسته
در حالت پالسی، انرژی، مدت پالس و فرکانس باید متناسب با قطعه تنظیم شوند. این حالت برای تمام اتصالهای طولانی یا کاربردهایی که به انتقال مداوم انرژی نیاز دارند مناسب نیست.
در حالت پیوسته، ورود مداوم انرژی در قطعات بسیار نازک یا حساس به حرارت به کنترل دقیق توان و سرعت نیاز دارد تا از ورود حرارت بیش از نیاز و تغییر شکل قطعه جلوگیری شود.
سرعت تولید، تکرارپذیری و شیوه اجرا
سرعت و تکرارپذیری موردنیاز در انتخاب شیوه اجرای جوش نیز اهمیت دارد. جوش دستی برای قطعاتی مناسب است که اپراتور باید مسیر اتصال را مستقیماً دنبال کند، در حالی که تجهیزات اتوماتیک و ریموت برای مسیرهای تکرارشونده و تولید پرتعداد قابل بررسی هستند.
در اجرای دستی، مهارت اپراتور و یکنواختی حرکت هد روی نتیجه جوش اثر میگذارد. در اجرای اتوماتیک نیز کیفیت فرایند به برنامهریزی مسیر، فیکسچر، کالیبراسیون و کنترل موقعیت قطعه وابسته است. بنابراین انتخاب شیوه اجرا باید براساس تیراژ، هندسه قطعه و میزان تکرارپذیری موردنیاز انجام شود.
جمعبندی تفاوت روشهای جوش لیزری
روشهای جوش لیزری از نظر نحوه انتقال انرژی، منبع تولید پرتو، عمق نفوذ و شیوه اجرای اتصال با یکدیگر تفاوت دارند. جوش رسانشی و نقطهای بیشتر در کاربردهایی با کنترل حرارت و قطعات ظریف مطرح هستند، در حالی که حفره کلیدی و نفوذ عمیق برای اتصالهایی با نیاز به نفوذ بیشتر استفاده میشوند. روشهای ریموت و اتوماتیک نیز زمانی اهمیت پیدا میکنند که سرعت و تکرارپذیری فرایند مورد توجه باشد و جوش ترانسمیسیونی برای پلیمرهای دارای شرایط نوری مناسب کاربرد دارد؛ بنابراین انتخاب روش باید براساس جنس و ضخامت قطعه، نوع اتصال، عمق نفوذ موردنیاز، سرعت تولید و محدودیتهای فرایند انجام شود.
دستگاه جوش لیزری چیست و چه تفاوتی با روشهای سنتی جوشکاری دارد؟
دستگاه جوش لیزری از پرتو متمرکز لیزر برای اتصال فلزات استفاده میکند. برخلاف روشهای سنتی مانند جوش آرگون یا الکترود، در این فناوری حرارت بسیار موضعی و کنترلشده است که باعث کاهش اعوجاج، افزایش دقت و بهبود کیفیت اتصال میشود.
انواع دستگاه جوش لیزری کداماند؟
دستگاههای جوش لیزری بهطور کلی شامل موارد زیر هستند:
دستگاه جوش لیزری دستی (پرتابل)
دستگاه جوش لیزری اتوماتیک و رباتیک
جوش لیزری پالسی
جوش لیزری موج پیوسته (CW)
جوش لیزری فایبر، CO2 و Nd:YAG
هرکدام از این مدلها برای کاربردهای صنعتی خاصی طراحی شدهاند.
دستگاه جوش لیزری دستی برای چه کاربردهایی مناسب است؟
دستگاه جوش لیزری دستی گزینهای مناسب برای کارگاهها و واحدهای تولیدی کوچک و متوسط است. این دستگاه برای جوشکاری استیل، آهن، آلومینیوم و برنج در ساخت سازههای فلزی سبک، تجهیزات صنعتی، کابینت استیل و قطعات تزئینی کاربرد دارد.
تفاوت جوش لیزری پالسی و جوش لیزری موج پیوسته (CW) چیست؟
در جوش لیزری پالسی، انرژی بهصورت پالسهای کوتاه اعمال میشود و برای قطعات نازک و ظریف مناسب است.
در مقابل، جوش لیزری CW توان خروجی یکنواخت دارد و برای جوشکاری عمیق، پیوسته و صنعتی با سرعت بالا استفاده میشود.
دستگاه جوش لیزری فایبر چه مزیتی نسبت به CO2 و YAG دارد؟
جوش لیزری فایبر راندمان انرژی بالاتر، طول عمر بیشتر سورس و کیفیت پرتو بهتری دارد. همچنین نگهداری سادهتر و هزینه عملیاتی کمتری نسبت به لیزر CO2 و Nd:YAG دارد و به همین دلیل انتخاب اول صنایع مدرن است.
چه فلزاتی با دستگاه جوش لیزری قابل جوشکاری هستند؟
دستگاه جوش لیزری برای جوشکاری فلزات زیر بسیار مناسب است:
آهن و فولاد
استیل ضدزنگ
آلومینیوم
برنج
چدن
البته انتخاب توان و نوع سورس لیزر نقش مهمی در کیفیت اتصال دارد.
آیا دستگاه جوش لیزری نیاز به سیم جوش دارد؟
در بسیاری از کاربردها، جوش لیزری بدون سیم جوش انجام میشود. با این حال، در مواردی مانند پر کردن درز یا افزایش استحکام اتصال، امکان استفاده از سیم جوش مخصوص نیز وجود دارد.
دستگاه جوش لیزری هواخنک بهتر است یا آبخنک؟
مدلهای هواخنک برای کارگاهها، جابجایی آسان و استفادههای سبک تا نیمهصنعتی مناسب هستند.
مدلهای آبخنک برای کار مداوم، توانهای بالاتر و خطوط تولید صنعتی توصیه میشوند، اما نیاز به چیلر و نگهداری بیشتری دارند.
دقت و کیفیت جوش در دستگاههای جوش لیزری چقدر است؟
به دلیل تمرکز بالای پرتو لیزر، کیفیت جوش بسیار بالا، یکنواخت و تمیز است. عرض درز جوش کم بوده و معمولاً نیازی به پرداخت یا سنگزنی پس از جوشکاری وجود ندارد.
برای انتخاب بهترین دستگاه جوش لیزری چه عواملی مهم هستند؟
در انتخاب دستگاه جوش لیزری باید به این موارد توجه شود:
نوع متریال و ضخامت قطعه
حجم تولید و نوع کاربرد
توان سورس لیزر
نوع خنککاری (هواخنک یا آبخنک)
دستی یا اتوماتیک بودن دستگاه
انتخاب صحیح باعث افزایش بهرهوری و کاهش هزینههای تولید صنعتی میشود.